


纸袋机的用胶和胶钉是怎么样的呢
纸袋机订机的位置在书脊和侧面,使用的热熔胶也不同。例如,两者的性能也不同,热熔温度也不同。掌握热熔温度是否适合粘合和粘合质量非常重要。熔胶的高温会使熔胶过薄而粘度不足,熔胶的高温会使粘合剂过厚而无法渗透和流动,有些会以小颗粒的形式附着在书脊或侧面,这会使封面空脊起皱。
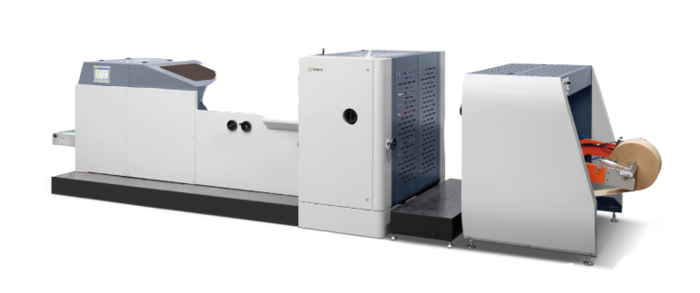
值得一提的是,目前不同厂家生产的热熔胶粘剂的性能也有所不同(我们从实际使用中获得了这种经验)。以我厂使用的热熔胶的热熔温度为例,部分侧胶温度为120℃,脊骨胶的热熔温度为135℃,部分侧胶温度为180℃,脊骨胶的热熔温度为200℃。
因此,有必要根据材料的性能掌握合适的工艺参数,以保证涂胶质量。一般情况下,涂胶后侧胶覆盖宽度宜为4mm~5mm,脊胶可穿透并填充铣沟。当涂胶不均匀、涂胶过薄,且未按要求更换覆盖纸袋机的托板(或高度位置调整得当)时,涂胶后的书籍容易产生空鼓和褶皱。在橡胶涂层过程中,必须对此进行控制和检查。
在整个无线装订过程中,胶合前纸袋机的整理是一个不容忽视的过程。如果纸袋机在完成加工后进入塑料袋,会出现各种不良质量问题,如掉页、松页、空脊、起皱等。整理是将半成品的书贴装订好,在装订机上放置一定数量的书贴,两端用板堵住,启动装订机,将松散的书贴压紧,然后用绳子捆扎。
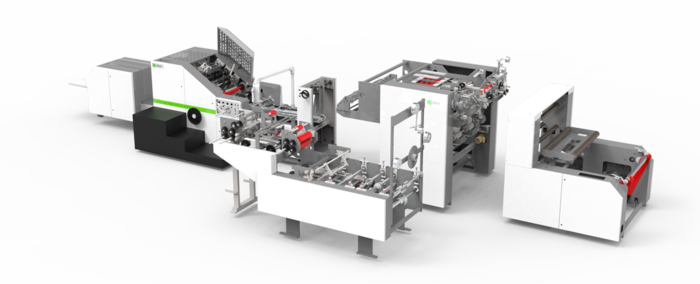
为了使压实后的书脊坚硬,在压实装订后,用聚乙烯胶水将装订好的书背涂刷一次。聚乙烯醇胶干燥后,松开装订绳,然后将每本书分开,转移到胶袋中。无线装订、铣背、粗化是关键工序。铣背应根据纸张厚度和转换层数确定。一般铣1.4mm~3mm,粗化深度0.8mm~1.5mm。
如果铣削和粗化的深度不够,必然会影响胶水的渗透,导致掉页和松页的质量缺陷。在纸袋机中,如果在涂胶前的涂饰过程中,书贴未对齐、捆扎不均或压实,则存在此类质量缺陷的半成品在涂胶机中被书夹夹住后,背部必须不平整。铣刀无法铣削书背,书背粗化深度不够。
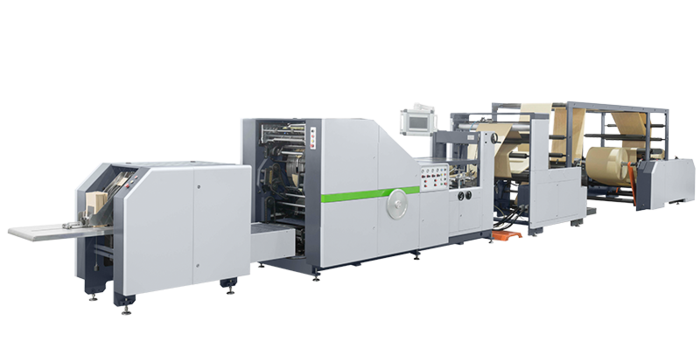
例如,必须存在上述胶水不渗透、页面分离和松散页面的质量缺陷。因此,当胶袋后的质量检查中发现缺页、松页时,应检查进入胶袋的半成品的加工质量,如配页、装订、压实等,同时检查铣背和粗化深度是否合适。文章来源于网络,如有侵权或违规,请联系我们进行删改。



Nuestra Dirección
Dirección: Calle Bingang 21, Nueva Zona Binhai, Condado de Pingyang, Provincia de Zhejiang, China
Contacto rápido
Correo electrónico: rokin@rokinmachine.cn
Teléfono: +86-18858750958
